“Peça em fibra de vidro” não descreve um único jeito de fabricar. A mesma peça pode ser laminada à mão, projetada com pistola, injetada em molde fechado ou infundida a vácuo. Cada processo muda o acabamento, a repetibilidade, o custo do ferramental e o tamanho de série que faz sentido. Para quem compra, saber o básico de cada um ajuda a comparar propostas e a entender por que dois orçamentos para a “mesma” peça podem ser tão diferentes.
Por que o processo de fabricação importa?
O processo define quanto de fibra entra na peça, como a resina é distribuída e quantas faces saem acabadas. Isso afeta resistência, peso, aparência e custo.
Em resumo, há dois grandes grupos. Molde aberto (laminação manual e spray-up): uma face fica em contato com o molde e sai lisa; a outra fica com a textura da laminação. Molde fechado ou a vácuo (RTM e infusão): a resina é conduzida por pressão ou vácuo, com mais controle sobre o laminado. Para peças em fibra de vidro sob medida, a escolha começa pela aplicação, não pelo processo.
Como funciona a laminação manual (hand lay-up)?
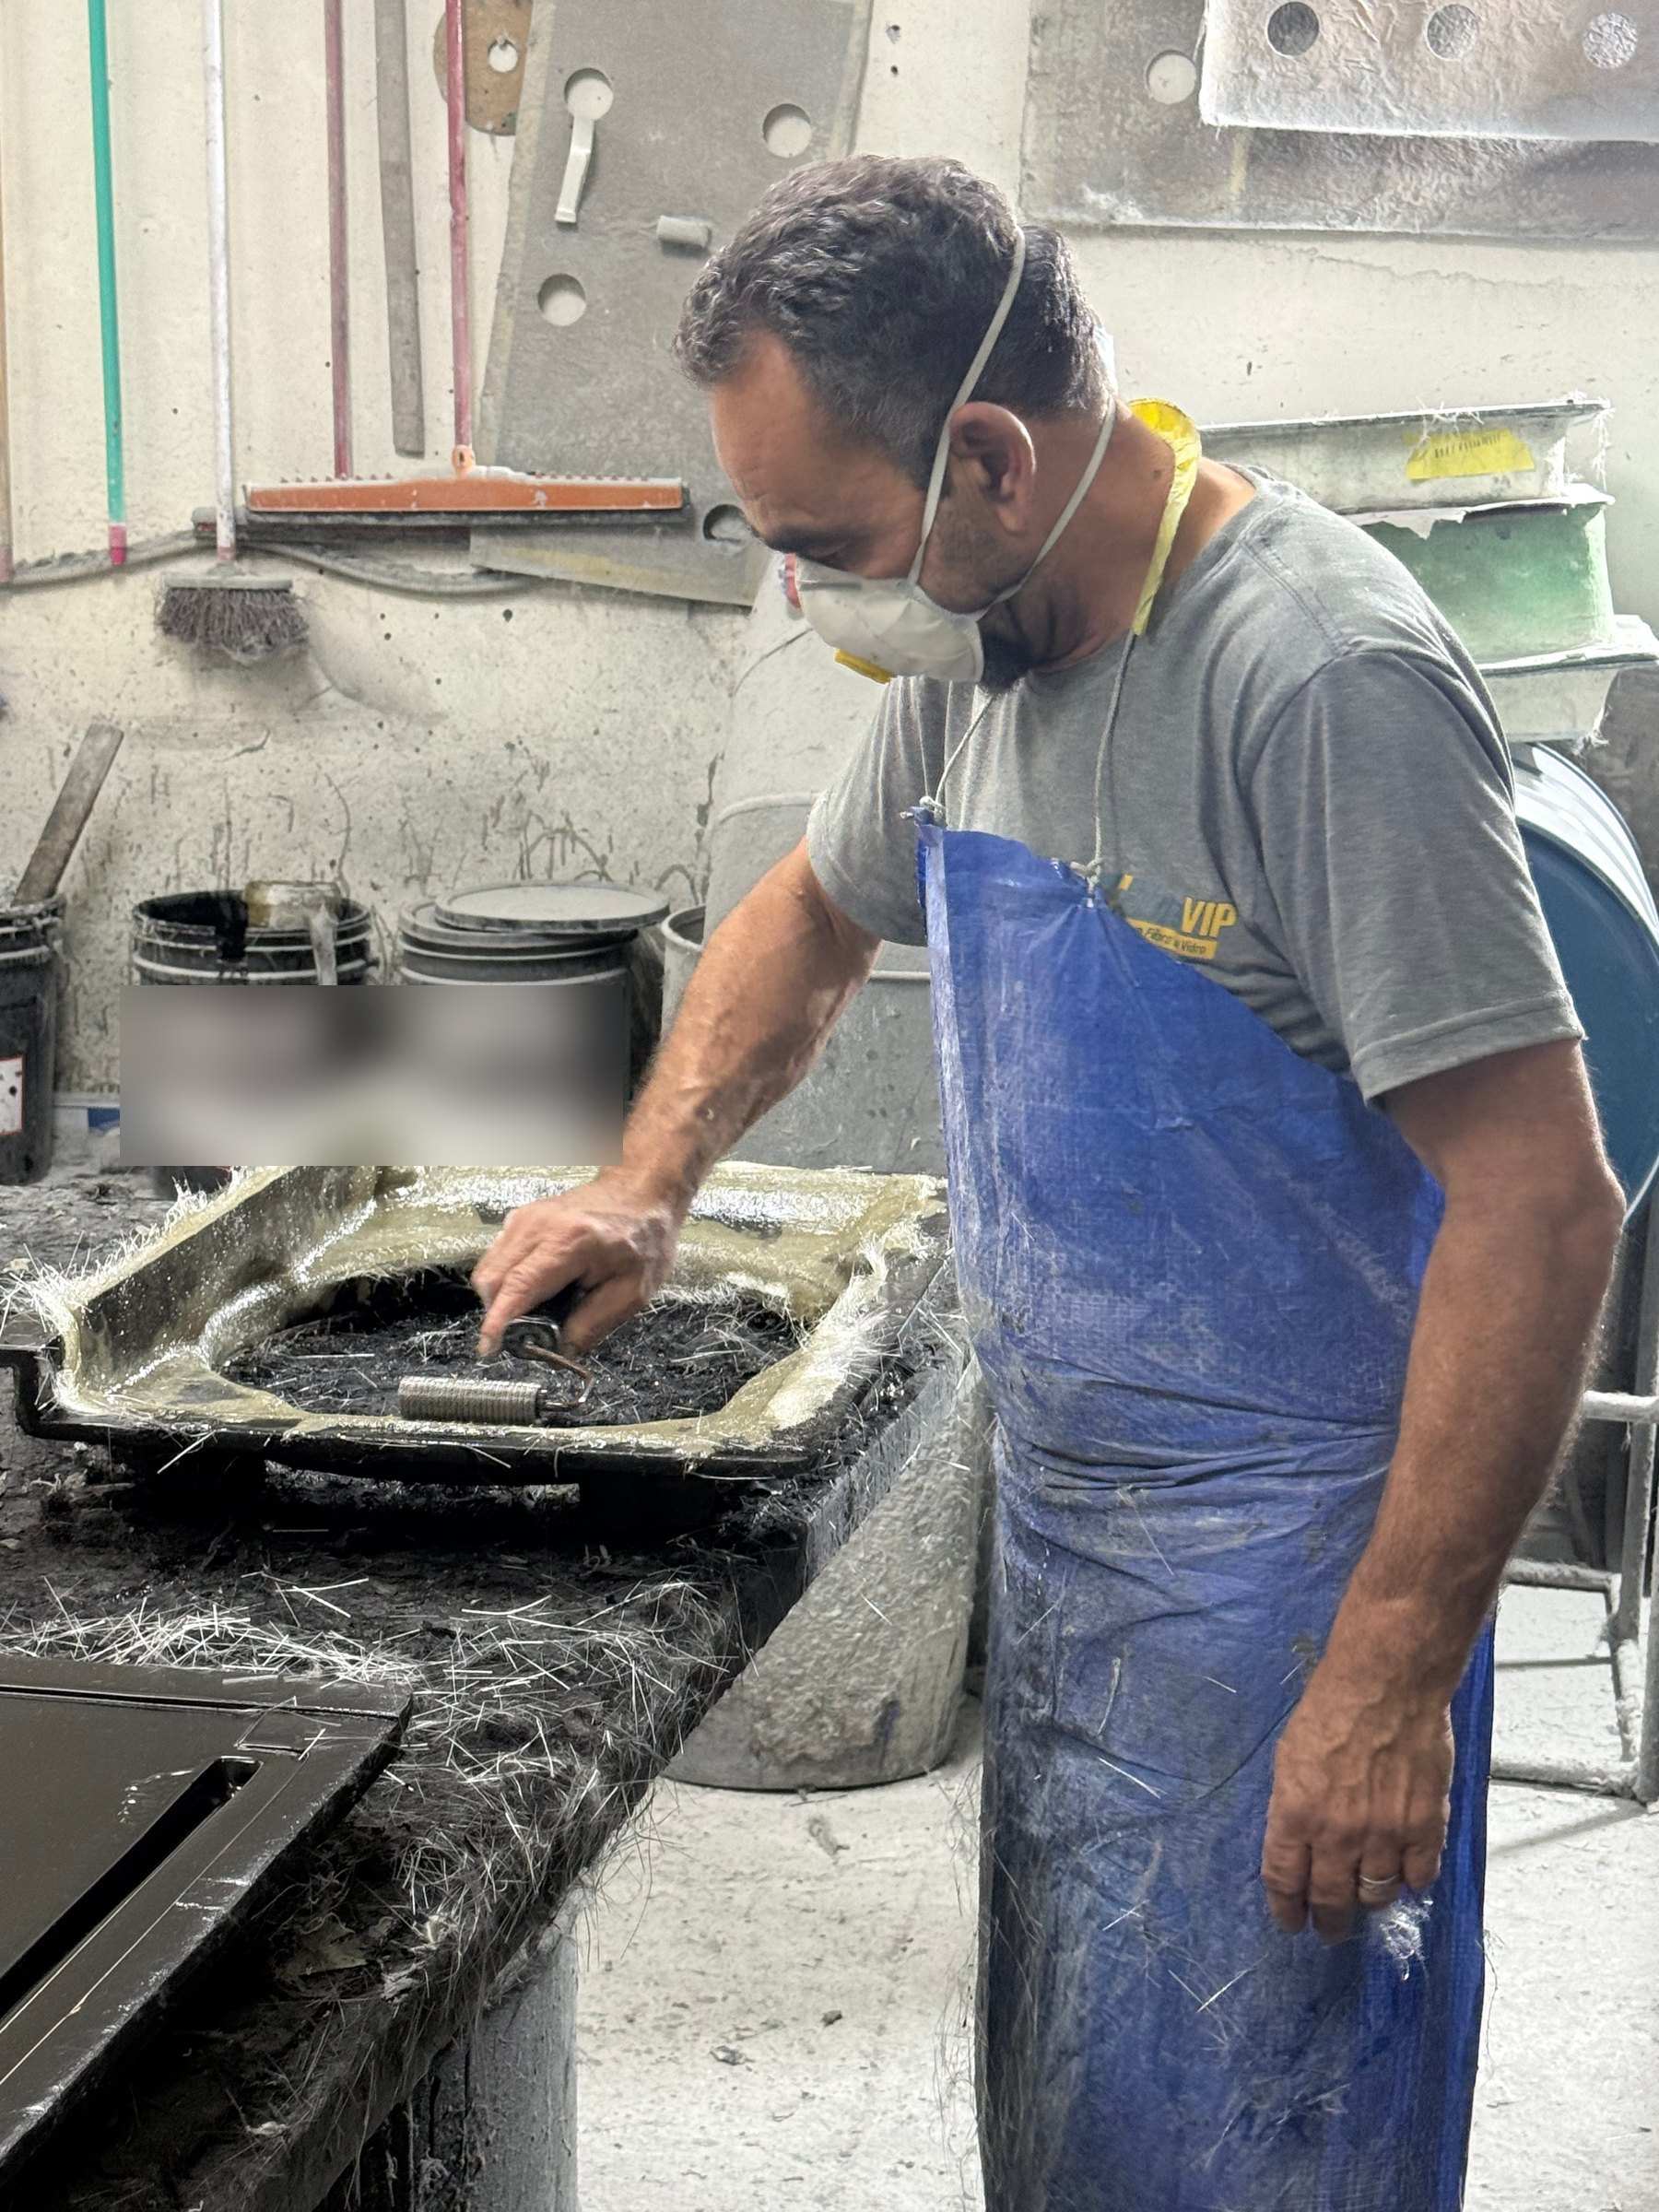
Na laminação manual, camadas de fibra são posicionadas no molde aberto e impregnadas com resina usando rolo e pincel. A cura costuma acontecer à temperatura ambiente.
A sequência típica, descrita por guias técnicos, é: molde com desmoldante, gelcoat, camadas de manta ou tecido com resina catalisada, compactação com rolo para retirar bolhas, cura e desmoldagem.
Pontos fortes:
- Ferramental simples e de menor custo.
- Adapta-se a peças grandes e formas variadas.
- Permite reforçar áreas específicas com mais camadas.
Limites:
- Só uma face sai acabada pelo molde.
- O resultado depende muito da habilidade de quem lamina.
- Por ser em molde aberto, libera vapores de estireno e exige ventilação e equipamentos de proteção.
Como funciona o spray-up (laminação por projeção)?
No spray-up, uma pistola corta o roving (fio contínuo de fibra) em pedaços curtos e projeta esses fios junto com resina catalisada sobre o molde. Depois, o laminado é compactado com rolo.
É um processo de deposição rápida e com equipamento relativamente barato. Por outro lado, a literatura aponta menor controle de espessura, fibras curtas e aleatórias e menor resistência que laminados com tecido. Um documento do instituto espanhol de segurança do trabalho (INSST) informa que a projeção gera de 2 a 3 vezes mais vapor de estireno que a laminação manual. O spray-up costuma aparecer em peças grandes de geometria simples e menor exigência mecânica.
Como funciona o RTM (moldagem por transferência de resina)?
No RTM, o reforço seco é colocado dentro de um molde fechado de duas partes rígidas. A resina é injetada sob pressão até preencher a cavidade.
A peça sai com as duas faces acabadas e espessura mais uniforme. Uma dissertação da Faculdade de Engenharia da Universidade do Porto cita como vantagens a baixa porosidade e a possibilidade de automação parcial. Como desvantagens, aponta o alto investimento, a dificuldade de projetar moldes e de prever o fluxo da resina, além de limitação dimensional. Por isso, o RTM tende a se pagar em séries maiores e em peças de tamanho controlado.
Como funciona a infusão a vácuo?
Na infusão, o reforço seco fica sobre um molde rígido, coberto por uma bolsa flexível vedada. Uma bomba faz vácuo, e o vácuo puxa a resina através das fibras.
Segundo a mesma dissertação, o processo produz laminados com alto teor de fibra e baixa porosidade. O trabalho cita teor de fibra na ordem de 60% a 70% em peso, contra cerca de 45% na maioria dos processos em molde aberto. São valores de referência do estudo, que variam com reforço, resina e execução. A infusão também reduz a emissão de compostos orgânicos voláteis, porque a resina corre em sistema fechado. Como a parte superior do molde é uma bolsa flexível, o investimento em ferramental é menor que no RTM, e o processo é indicado para peças grandes em pequenas séries. Em troca, exige planejamento do caminho da resina, materiais consumíveis (bolsa, telas, mangueiras) e equipe treinada.
E os outros processos?
Há ainda processos voltados a formatos específicos, geralmente em fábricas dedicadas:
- Enrolamento filamentar: fibras passam por um banho de resina e são enroladas em um mandril. Usado em tubos e tanques.
- Pultrusão: fibras contínuas são puxadas por um banho de resina e por uma matriz aquecida. Gera perfis contínuos, como cantoneiras e vigas.
Comparativo dos processos
| Processo | Tipo de molde | Faces acabadas | Investimento em ferramental | Série típica | Observações |
|---|---|---|---|---|---|
| Laminação manual | Aberto | Uma | Baixo | Peça única a pequenas tiragens | Versátil; depende da mão de obra |
| Spray-up | Aberto | Uma | Baixo a médio | Pequenas e médias | Rápido; fibra picada, menor controle de espessura |
| RTM | Fechado, duas partes rígidas | Duas | Alto | Médias a grandes | Espessura uniforme; projeto de molde mais complexo |
| Infusão a vácuo | Rígido + bolsa de vácuo | Uma (ou duas, com contramolde) | Médio | Pequenas a médias | Alto teor de fibra; menos emissão; bom para peças grandes |
| Enrolamento filamentar | Mandril | — | Alto | Contínua | Tubos e tanques |
| Pultrusão | Matriz aquecida | Todas (perfil) | Alto | Contínua | Perfis padronizados |
As classificações são gerais. O enquadramento real de cada peça depende do tamanho, da resina, do reforço e do volume.
Como escolher o processo certo?
Quatro perguntas resolvem a maior parte das dúvidas:
- Quantas peças? Uma, dezenas ou milhares mudam completamente a conta do ferramental.
- Quantas faces precisam de acabamento? Se só a externa aparece, o molde aberto costuma bastar.
- Qual é o tamanho? Peças muito grandes favorecem processos de molde aberto ou infusão.
- Qual é a exigência mecânica? Mais esforço pede mais controle de teor de fibra e de orientação do reforço.
Termos como roving, manta e tecido estão explicados no glossário.
Como a Fibra VIP pode ajudar
A Fibra VIP trabalha com peças em fibra de vidro em Curitiba desde 1994. Antes de fabricar, avalia a aplicação, a geometria e a quantidade para definir o caminho de fabricação adequado. Quando necessário, desenvolve modelo e molde e produz em lotes compatíveis com a sua operação. Envie a referência, a aplicação e a quantidade pelo pedido de orçamento.
Perguntas relacionadas
01 Qual é o processo mais usado para peças sob medida em fibra de vidro?
Para peças únicas, peças grandes e pequenas tiragens, a laminação manual em molde aberto é a referência clássica do setor. O ferramental é simples, o processo se adapta a formas variadas e não exige equipamentos caros. Processos fechados, como RTM, tendem a fazer mais sentido quando há série maior e exigência de duas faces acabadas.
02 Qual a diferença entre RTM e infusão a vácuo?
No RTM, a resina é injetada sob pressão em um molde fechado de duas partes rígidas. Na infusão, há um molde rígido e uma bolsa flexível; o vácuo puxa a resina através do reforço. A infusão costuma ter ferramental mais leve e se adapta a peças grandes. O RTM exige mais investimento em molde e equipamento e entrega duas faces acabadas.
03 O spray-up é mais fraco que a laminação manual?
Tende a ser, na comparação com laminados de tecido. O spray-up projeta fibra picada com resina, o que gera laminado com fibras curtas e distribuição aleatória, além de menor controle de espessura. Em compensação, deposita material rápido. Para peças com maior exigência mecânica, a laminação com manta e tecido costuma ser preferida.
Fontes e referências
- Wikipedia — Fibre-reinforced plastic (processos)
- INSST (Espanha) — Fabricação de produtos de plástico reforçado com fibra de vidro
- Lopes, I. A. F. — Estudo do processo de infusão a vácuo em materiais compósitos (FEUP, 2009)
As referências descrevem propriedades e condições gerais dos materiais; não constituem especificação ou certificação de peças da Fibra VIP.